
 EN


५०५२ बनाम ६०६१ एल्युमिनियम: कुन एलोय तपाईंको प्रयोगका लागि उपयुक्त छ?
५०५२ र ६०६१ एल्युमिनियम बीचबाट छान्नु भनेको कुन ग्रेड बलियो छ भन्ने मात्र प्रश्न होइन। सही छानौट निर्भर गर्दछ कि भागलाई कसरी आकार दिइन्छ, काटिन्छ, वेल्ड गरिन्छ र सेवामा कसरी प्रयोग गरिन्छ भन्ने कुरामा। टेम्पर, उत्पादनको प्रकार, मोटाइ र प्रयोग गर्ने सामग्रीको विशिष्ट मापदण्ड सबै विचार गर्नुपर्छ जुनसुकै एउटा ग्रेडलाई अर्कोसँग प्रतिस्थापन गर्नु अघि।
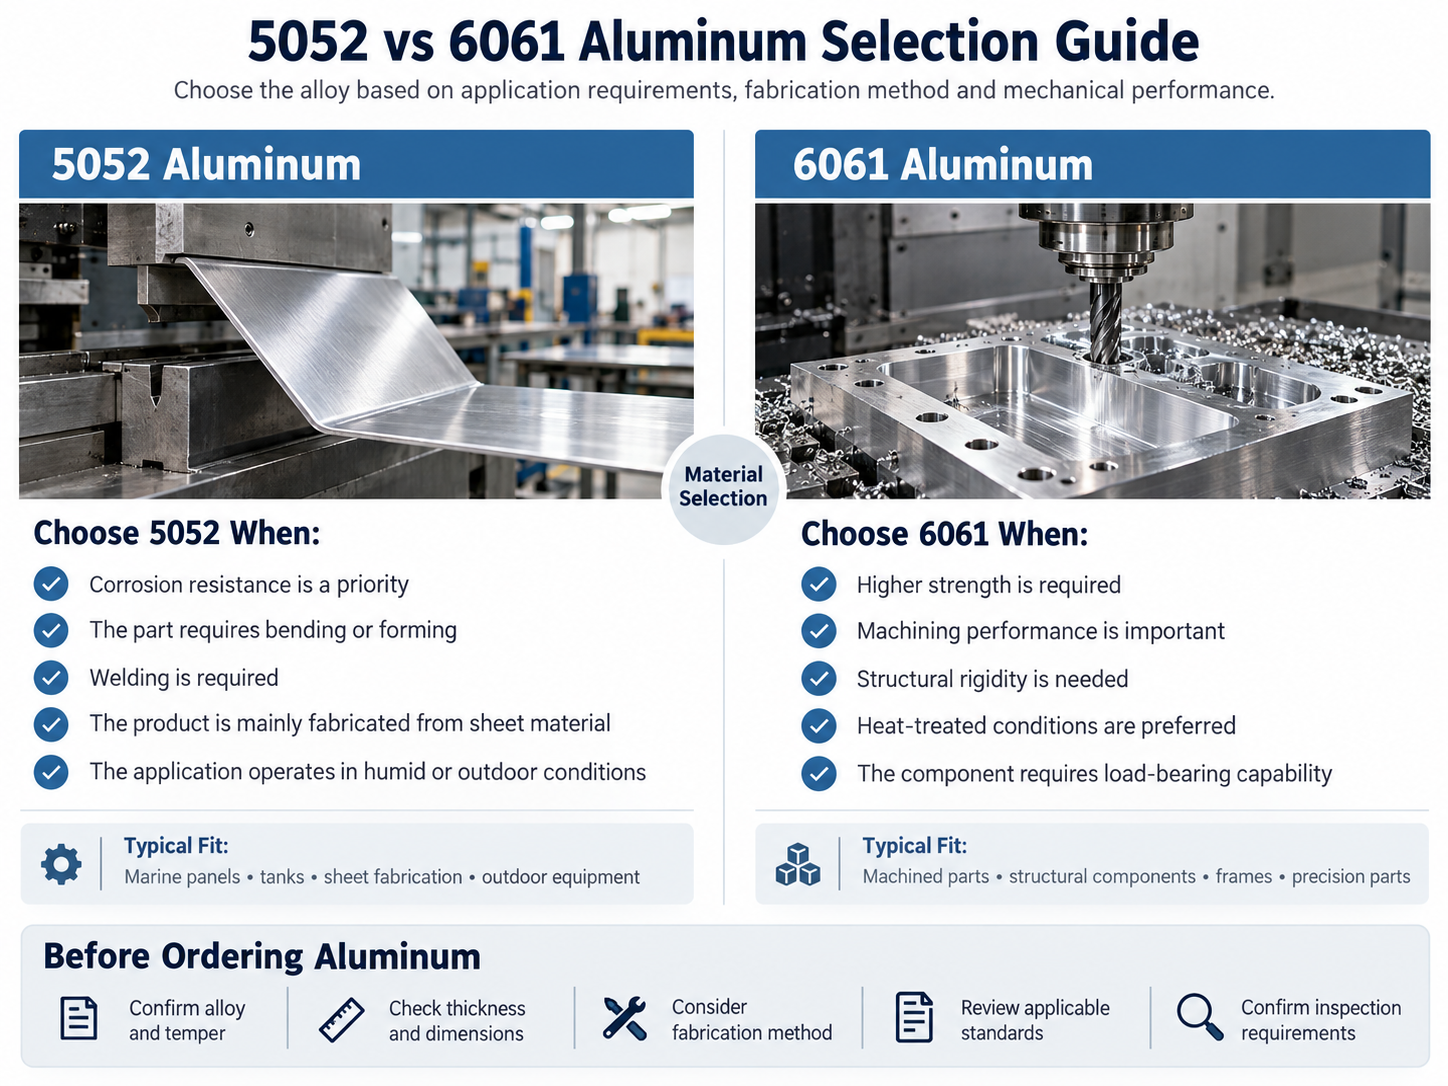
५०५२ एल्युमिनियम आकार दिइएका शीट घटकहरू, आवरणहरू, ट्याङ्कहरू र जहाँ संक्षारण प्रतिरोध र बेन्डिङ प्रदर्शन महत्त्वपूर्ण हुन्छ, त्यहाँका लागि प्रायः बलियो सुरुवात बिन्दु हुन्छ। 6061 एल्युमिनियम काटिएका घटकहरू, संरचनात्मक भागहरू र उच्च बल आवश्यक भएका अनुप्रयोगहरूका लागि सामान्यतया पहिलो चरणमा मूल्याङ्कन गरिन्छ।
यो प्रतिस्थापन नियम होइन, बरु सुरुवात बिन्दु मात्र हो। वास्तवमा किन्ने टेम्पर र उत्पादन प्रकारमा सामग्रीहरूको तुलना गर्नुहोस्।
५०५२ बनाम ६०६१ एल्युमिनियम: छोटो तुलना
मुख्य फरक भनेको यी दुई मिश्रधातुहरूले आफ्ना गुणहरू कसरी प्राप्त गर्छन् भन्ने कुरा हो। ५०५२ एउटा गर्मी-उपचार गर्न नसकिने एल्युमिनियम-म्याग्नेसियम मिश्रधातु हो, जबकि ६०६१ एउटा गर्मी-उपचार गर्न सकिने एल्युमिनियम-म्याग्नेसियम-सिलिकन मिश्रधातु हो। यसले आकार दिने क्षमता, यान्त्रिक शक्ति, काट्ने सजिलोपन र प्रत्येक सामग्रीको विनिर्देशन गर्ने तरिकामा प्रभाव पार्छ।
| चयन कारक | ५०५२ एल्युमिनियम | 6061 एल्युमिनियम |
|---|---|---|
| मिश्र धातु परिवार | एल्युमिनियम-मैग्नीशियम एलायन्स | एल्युमिनियम-मैग्नेसियम-सिलिकन मिश्र धातु |
| ताप प्रक्रिया | गर्मी-उपचार गर्न नसकिने | गर्मी-उपचार गर्न सकिने |
| सामान्य अवस्थाहरू | धेरै चादर र प्लेट आवश्यकताहरूका लागि O, H32 र H34 | उत्पादनको प्रकार र विनिर्देशन अनुसार T4, T6 र T651 |
| दृढ़ता | मध्यम शक्ति सँग उपयोगी आकार दिने क्षमता | सामान्य रूपमा प्रयोग गरिने गर्मी-उपचारित अवस्थाहरूमा उच्च शक्ति |
| जंग प्रतिरोध | जहाँ संक्षारणको सम्पर्क एउटा महत्त्वपूर्ण कारक हुन्छ, त्यहाँ प्रायः छानिन्छ | सेवा अवस्थाका आधारमा राम्रो सामान्य संक्षारण प्रतिरोध |
| आकारणीयता | धेरैजसो बाँकी र आकार दिइएका चादर घटकहरूको लागि प्राथमिकता दिइन्छ | प्रबल रूपमा तापमानमा निर्भर; T6 लाई आकार दिँदा अतिरिक्त सावधानी आवश्यक हुन्छ |
| वेल्डिङ | सामान्यतया टाँसिएका चादर निर्माणमा प्रयोग गरिन्छ | टाँस्न सकिने, तर ताप प्रभावित क्षेत्रलाई डिजाइन विचारमा लिनुपर्छ |
| मेसिनिङ | यान्त्रिक कार्यक्षमता प्रमुख आवश्यकता हुँदा सामान्यतया प्रथम विकल्प हुँदैन | प्रायः यान्त्रिक इन्जिनियरिङ् घटकहरूको लागि छानिन्छ |
| सामान्यतया सुरुवात बिन्दु | आवरण, टङ्कीहरू, आकार दिइएका प्यानलहरू र निर्मित चादर भागहरू | यान्त्रिक भागहरू, ब्र्याकेटहरू, संरचनात्मक सदस्यहरू र इन्जिनियरिङ् घटकहरू |
५०५२ र ६०६१ एल्युमिनियम के हुन्?
निर्माण र संक्षारण प्रदर्शनमा केन्द्रित
५०५२ एउटा गर्मी उपचार गर्न नसकिने एल्युमिनियम मिश्र धातु हो जसमा मैग्नेसियम प्रमुख मिश्रण तत्व हो। यसका कठोर अवस्थाहरू केवल ठण्डा कार्य प्रक्रिया द्वारा विकास गरिन्छ, अवक्षेपण गर्मी उपचार द्वारा होइन।
खरिदकर्ताहरूले सामान्यतया पात र प्लेट अनुप्रयोगहरूमा ओ, एच३२ र एच३४ अवस्थाहरू सँग सामना गर्छन्। चयन गरिएको टेम्पर महत्त्वपूर्ण छ किनभने यसले यान्त्रिक गुणहरू र आकार दिने व्यवहारलाई प्रभावित गर्छ।
हाम्रो हेर्नुहोस् ५०५२ एल्युमिनियम शीट र प्लेट उत्पादन र सोधपुछ सूचनाको लागि पृष्ठ
शक्ति र इन्जिनियरिङ् बहुमुखी प्रयोगमा केन्द्रित
६०६१ एउटा गर्मी उपचार गर्न सकिने एल्युमिनियम मिश्र धातु हो जसमा मैग्नेसियम र सिलिकन समावेश छन्। गर्मी उपचार र एजिङले चयन गरिएको टेम्पर अनुसार धेरै फरक गुणस्तरहरू प्राप्त गर्न सकिन्छ।
टी४, टी६ र टी६५१ सामान्यतया प्रयोग हुने नामांकनहरू हुन्, तर उपलब्ध अवस्था उत्पादनको प्रकार र विशिष्टतामा निर्भर गर्दछ। मशिनिङ्को लागि चयन गरिएको अवस्था सधैं गहिरो आकार दिने प्रक्रियाको लागि उत्तम हुँदैन।
हाम्रो हेर्नुहोस् ६०६१ एल्युमिनियम शीट र प्लेट आपूर्ति सूचनाको लागि पृष्ठ
५०५२ र ६०६१ को तुलना गर्दा टेम्पर किन महत्त्वपूर्ण छ?
मिश्रधातु नम्बर मात्रै किनारा खरिद विनिर्देश होइन। "५०५२ शीट" वा "६०६१ प्लेट" को उद्धरणमा सामग्रीको अवस्था पनि उल्लेख गर्नुपर्छ। सामग्रीको अवस्था जाँच नगरी दुई उद्धरणहरूको तुलना गर्दा दुई विभिन्न आकार वा शक्ति विशेषताहरू भएका उत्पादनहरू प्राप्त हुन सक्छन्।
तनाव-कठोरित र स्थिरीकृत
एच३२ सामान्यतया ५०५२ शीटका निर्मित अनुप्रयोगहरूसँग सम्बन्धित छ। यसले शक्ति र आकार दिने क्षमताको व्यावहारिक संयोजन प्रदान गर्छ, तर बेन्ड व्यवहार अझै पनि मोटाइ, बेन्ड त्रिज्या, रोलिङ दिशा र औजारहरूमा निर्भर गर्छ।
समाधान ताप उपचारित र कृत्रिम रूपमा उमेर बढाइएको
टी६ ले ६०६१ लाई धेरै इन्जिनियरिङ अनुप्रयोगहरूका लागि आकर्षक बनाउने उच्च शक्ति प्रदान गर्छ। यो उच्च शक्ति भएकोले ठूलो मात्रामा आकार दिनुपर्ने अवस्थामा यसलाई कम कठोर अवस्थासँग समान मान्नु हुँदैन।
५०५२-एच३२ बनाम ६०६१-टी६ यान्त्रिक गुणहरू
परिभाषित टेम्परहरूको तुलना गर्नु मिश्र धातुका नामहरू मात्रको तुलना गर्नुभन्दा बढी उपयोगी हुन्छ। ५०५२-एच३२ र ६०६१-टी६ ले मौलिक इन्जिनियरिङ व्यापार-अफ देखाउँछ: ५०५२-एच३२ सामान्यतया आकृति दिइएको चादर निर्माणसँग सम्बन्धित छ, जबकि ६०६१-टी६ धेरै उच्च यान्त्रिक शक्ति स्तर प्रदान गर्छ।
5052-H32
६०६१-टी६ / टी६५१
मानहरू सामान्य गुण फरकलाई व्याख्या गर्नका लागि प्रदान गरिएका छन्। यान्त्रिक आवश्यकताहरू मोटाइ, उत्पादन रूप, टेम्पर र लागू विनिर्देशन अनुसार फरक हुन्छन्। अन्तिम स्वीकृति किन्ने विनिर्देशन र सामग्री प्रमाणपत्रमा आधारित हुनुपर्छ।
शक्ति: ५०५२ वा ६०६१ एल्युमिनियम कुन बलियो छ?
सामान्य रूपमा तुलना गरिएका अवस्थाहरूमा, ६०६१-टी६ ले ५०५२-एच३२ भन्दा बढी शक्ति प्रदान गर्छ। यसले ६०६१ लाई मशिन गरिएका ब्र्याकेटहरू, संरचनात्मक घटकहरू र तौल आवश्यकताहरूले सामग्री चयनमा प्रबल प्रभाव पार्ने अनुप्रयोगहरूका लागि सामान्य उम्मेदवार बनाउँछ।
उच्च शक्ति ले ६०६१ लाई स्वत: रूपमा राम्रो पात निर्माण सामग्री बनाउँदैन। कतिपय कडा घुमावहरू भएको घटकले उच्चतम उपलब्ध यिल्ड शक्तिभन्दा बढी महत्त्व फार्मिङ व्यवहारलाई दिन सक्छ।
करोजन प्रतिरोध: ५०५२ बनाम ६०६१
५०५२ लाई प्राय: आर्द्र, बाह्य र समुद्री-सम्बन्धित निर्मित घटकहरूको लागि मूल्याङ्कन गरिन्छ किनभने करोजन प्रदर्शन यसको स्थापित शक्तिहरू मध्ये एक हो। यसलाई प्राय: ट्याङ्क, एन्क्लोजर, प्यानल र अन्य निर्मित पात उत्पादहरूको लागि विचार गरिन्छ।
६०६१ ले पनि धेरै वातावरणीय अनुप्रयोगहरूमा राम्रो करोजन प्रतिरोध प्रदान गर्छ। अन्तिम सामग्री छनौट गर्दा अझै पनि वास्तविक सेवा वातावरणलाई विचार गर्नुपर्छ, जस्तै "बाह्य प्रयोग" वा "समुद्री प्रयोग" जस्ता सामान्य वर्णनहरूमा मात्र निर्भर नहुनुपर्छ।
यो निर्धारण गर्नुहोस् कि कम्पोनेन्टले भित्री आर्द्रता, अवधिको रूपमा धुने काम, नुनको छिटो वा निरन्तर पानीको सम्पर्क देख्छ कि छैन।
ग्याल्वेनिक करोजन सम्बन्धी मुद्दा उठ्न सक्ने ठाउँहरूमा फास्टनरहरू र समीपको धातुहरूको समीक्षा गर्नुपर्छ।
कोटिङ, एनोडाइजिङ, ड्रेनेज र रखरखावका आवश्यकताहरूले अन्तिम सामग्री निर्णयमा प्रभाव पार्न सक्छन्।
आकार दिन सक्ने क्षमता र घुमाउन सक्ने क्षमता
निर्मित शीट कम्पोनेन्टहरूका लागि, ५०५२ प्रायः व्यावहारिक सुरुवात बिन्दु हुन्छ। यो प्रायः झुकाउने कवरहरू, एन्क्लोजरहरू, प्यानलहरू, ट्याङ्कहरू र अन्य भागहरूमा प्रयोग गरिन्छ जहाँ झुकाउने कार्य उत्पादनको महत्त्वपूर्ण भाग हुन्छ।
मिश्र धातुको नम्बर मात्रै हेरेर घुमाउन सक्ने क्षमता निर्धारण गर्नु हुँदैन। टेम्पर, शीटको मोटाइ, भित्री घुमाउने त्रिज्या, रोलिङ दिशा र औजारहरू सबैले परिणाममा प्रभाव पार्छन्। एउटा डिजाइन जुन एउटा अवस्थामा सफलतापूर्वक घुमाउन सकिन्छ, अर्को अवस्थामा ठूलो त्रिज्या वा फरक प्रक्रिया आवश्यक पार्न सक्छ।
६०६१ पनि गठन गर्न सकिन्छ, तर टी६ जस्तो उच्च-शक्ति अवस्थामा कडा वक्रीकरणको लागि अझ ध्यानपूर्ण मूल्याङ्कन आवश्यक हुन्छ। यदि गठन उत्पादनको प्रमुख भाग हो भने, सामग्री अर्डर गर्नु अघि निर्माण प्रक्रिया र आवश्यक अन्तिम अवस्था योजना बनाउनुपर्छ।
५०५२ र ६०६१ एल्युमिनियमको वेल्डिङ
दुवै मिश्रधातुहरू वेल्डेड एल्युमिनियम निर्माणमा प्रयोग गरिन्छन्, तर आउने सामग्रीका गुणहरूलाई स्वत: नै समाप्त वेल्डेड संरचनाका गुणहरूको रूपमा लिनु हुँदैन।
भार बोएको वेल्डेड संयोजनको लागि, वेल्डिङ प्रक्रिया, भराउ सामग्रीको छानौट, निरीक्षण आवश्यकताहरू र निर्माण पछिको आवश्यक गुणहरू पुष्टि गर्नुहोस्, अप्रयुक्त आधार सामग्रीको गुणहरू मात्र आधारमा डिजाइन स्वीकृत गर्नुहोस् नहोस्।
मेशिनिङ: किन ६०६१ प्रायः प्राथमिकता पाउँछ
जब कुनै घटक मुख्यतया मिलिङ, ड्रिलिङ, टर्निङ वा अन्य मेशिनिङ क्रियाकलापहरूद्वारा उत्पादन गरिन्छ, ५०५२ भन्दा अघि ६०६१ उपयुक्त ताप उपचारित अवस्थामा प्रायः मूल्याङ्कन गरिन्छ।
यसको अर्थ यो होइन कि प्रत्येक ६०६१ अवस्थामा समान रूपमा मेशिन गर्न सकिन्छ वा ५०५२ लाई मेशिन गर्न सकिँदैन। उपयोगी तुलना वास्तविक सामग्री अवस्था, घटक ज्यामिति, सहनशीलता, आवश्यक सतह समाप्ति र मेशिनिङ प्रक्रिया हो।
मिश्र धातु, टेम्पर, स्टक आयामहरू र उपलब्ध मेशिनिङ अनुमति पुष्टि गर्नुहोस्।
पातलो भित्ता, गह्रौं झोला, थ्रेडेड सुविधा र सटीक छिद्रहरूले विभिन्न मशीनिङ आवश्यकताहरू सिर्जना गर्छन्।
उत्पादन अघि आयामिक सहनशीलता, सतह आवश्यकता र निरीक्षण मापदण्ड परिभाषित गर्नुहोस्।
५०५२ बनाम ६०६१ एल्युमिनियम घनत्व र वजन
५०५२ र ६०६१ बीचको घनत्व फरक सापेक्ष रूपमा सानो छ। धेरै किन्ने निर्णयहरूमा, निर्माण, शक्ति, क्षरण प्रदर्शन र उत्पाद उपलब्धताले धातु मिश्रणको घनत्वमा सानो फरकभन्दा ठूलो प्रभाव पार्छ।
किन्ने र लगिस्टिक्स गणनाका लागि, वास्तविक आपूर्ति गरिएको आयाम र निर्दिष्ट सामग्रीसँग सम्बन्धित घनत्व प्रयोग गर्नुहोस्, दुई उद्धरणहरूले एकै जस्ता अन्तिम आयाम वा सहनशीलता प्रतिनिधित्व गर्छ भन्ने धारणा नगर्नुहोस्।
५०५२ बनाम ६०६१ एल्युमिनियम अनुप्रयोगहरू
उपकरणका कवर, विद्युत आवरण, प्यानलहरू र निर्मित आवासहरू जहाँ बेन्डिङ र क्षरण प्रतिरोध महत्त्वपूर्ण छन्।
टाँस बनाउने सङ्ग्रहहरू जहाँ टाँस गर्ने, आकार दिने र वातावरणीय प्रभावलाई एकै साथ विचार गर्नुपर्छ।
माउन्टिङ ब्लकहरू, ब्र्याकेटहरू, फिक्सचरहरू र इन्जिनियर गरिएका भागहरू जहाँ मशिनिङ प्रदर्शन र शक्ति प्राथमिकता हुन्छन्।
फ्रेमहरू, प्रोफाइलहरू र संरचनात्मक भागहरू जहाँ उच्च यान्त्रिक शक्ति गहिरो टाँस बनाउने भन्दा बढी महत्त्वपूर्ण हुन्छ।
५०५२ र ६०६१ एल्युमिनियम बीच कसरी छनौट गर्ने
मिश्र धातुको नामबाट सुरु नगरी अन्तिम भागबाट सुरु गर्नुहोस्। व्यावहारिक सामग्री छनौट प्रक्रियाले पहिले सेवा आवश्यकताहरू परिभाषित गर्छ र पछि उत्पादन र किनमेल आवश्यकताहरूतिर पछाडि जान्छ।
भार, सेवा वातावरण, अपेक्षित आयु र कुनै परियोजना-विशिष्ट सामग्री आवश्यकताहरू पहिचान गर्नुहोस्।
भाग झुकाउने, टाँस गर्ने, मशिन गर्ने, एनोडाइज गर्ने, लेपन गर्ने वा अरू प्रक्रिया गर्ने हुने कि छैन भनेर पुष्टि गर्नुहोस्।
मात्र मिश्र धातु नम्बरहरूबाट निर्णय नगरी वास्तविक किनमेल अवस्थाहरू तुलना गर्नुहोस्।
अर्डर दिनु अघि आकार, सहनशीलता, मानक, कागजात र स्वीकृति मापदण्डहरू प्रमाणित गर्नुहोस्।
| मुख्य आवश्यकता | पहिलो पटक मूल्याङ्कन गर्ने सामग्री | अझै पनि पुष्टि गर्न आवश्यक छ |
|---|---|---|
| शीट-मेटल भागमा कतिपय बेन्डहरू | उपयुक्त टेम्परमा ५०५२ | मोटाइ, बेन्ड त्रिज्या, रोलिङ दिशा र औजारहरू |
| मशिन गरिएको ब्र्याकेट वा माउन्टिङ घटक | निर्दिष्ट मशिनिङ अवस्थामा ६०६१ | सहनशीलता, रिक्त आकार, समाप्ति र निरीक्षण |
| जंग लाग्ने सम्भावना भएको निर्मित आवरण | ५०५२ प्रायः व्यावहारिक सुरुवात बिन्दु हुन्छ | वास्तविक अभिनिर्हार, फास्टनरहरू, कोटिङ र जल निकास |
| उच्च-शक्ति संरचनात्मक भाग | ६०६१ बलियो उम्मेदवार हुन सक्छ | टेम्पर, उत्पाद रूप, भार र इन्जिनियरिङ अनुमोदन |
| वेल्डेड संयोजन | पूर्ण डिजाइनको मूल्याङ्कन गर्नुहोस् | वेल्डिङ प्रक्रिया, भराव सामग्री, ताप प्रभावित क्षेत्र र अन्तिम गुणहरू |
किनम्मा र ASTM B209 सँग सम्बन्धित विचारहरू
एलुमिनियम शीट र प्लेटको लागि, ASTM B209/B209M किनदारहरूले प्रयोग गर्न सक्ने एउटा विशिष्टता हो जब यो लागू हुन्छ। किनम्मा आदेशमा मानक नम्बर मात्र नभएर पूर्ण सामग्री आवश्यकता स्पष्ट रूपमा उल्लेख गर्नुपर्छ।
बारम्बार सोधिने प्रश्नहरू
५०५२ र ६०६१ एल्युमिनियम बीचको मुख्य फरक के हो?
५०५२ एउटा गरमी उपचार गर्न नसकिने एल्युमिनियम-म्याग्नेसियम मिश्र धातु हो जुन सामान्यतया आकार दिइएको र बेल्ड गरिएको शीट निर्माणसँग सम्बन्धित हुन्छ। ६०६१ गरमी उपचार गर्न सकिने हो र यसलाई सामान्यतया उच्च शक्ति र मेशिनिङ क्षमताको आवश्यकता हुँदा चयन गरिन्छ।
के ५०५२, ६०६१ भन्दा बलियो छ?
सामान्यतया तुलना गरिने अवस्थाहरू जस्तै ५०५२-एच३२ र ६०६१-टी६ मा, ६०६१-टी६ को शक्ति स्तर उच्च हुन्छ। शक्ति मात्रै सामग्री चयन निर्धारण गर्ने कारक हुनु हुँदैन किनभने आकार दिने र सेवा आवश्यकताहरू ५०५२ लाई प्राथमिकता दिन सक्छन्।
कुनै एक ५०५२ वा ६०६१ कुनै एक बेन्डिङको लागि राम्रो छ?
5052 उपयुक्त टेम्परमा प्रायः बेन्ट शीट घटकहरूको लागि प्राथमिकता दिइन्छ। अन्तिम बेन्ड प्रदर्शन टेम्पर, मोटाइ, बेन्ड त्रिज्या, रोलिङ दिशा र औजारहरूमा निर्भर गर्दछ।
कुन एलुमिनियम मिश्र धातु मेशिनिङको लागि राम्रो छ?
6061 उपयुक्त ताप-उपचारित अवस्थामा प्रायः मेशिन गरिएका इन्जिनियरिङ घटकहरूको लागि प्राथमिकता दिइन्छ। सही ब्लङ्क अवस्था अझै पनि आरेख र मेशिनिङ आवश्यकताहरू अनुसार चयन गर्नुपर्छ।
6061 ले 5052 एलुमिनियमलाई प्रतिस्थापन गर्न सक्छ?
स्वत: होइन। प्रतिस्थापनलाई टेम्पर, उत्पादन रूप, फर्मिङ र वेल्डिङ आवश्यकताहरू, संक्षारण संपर्क र पूर्ण घटक विशिष्टताको विरुद्धमा समीक्षा गर्नुपर्छ।
के म ले 5052-H32 लाई 6061-T6 सँग तुलना गर्नुपर्छ?
हो, जब तिनीहरू वास्तवमा किन्ने विचारमा लिइएका अवस्थाहरू हुन्। तुलना उपयुक्त उत्पादन रूप, मोटाइ र सामग्री मानकसँग नै सीमित राख्नुपर्छ।
५०५२ र ६०६१ एल्युमिनियम तुलना गर्नमा सहयोग चाहिएको छ?
आफ्नो अनुप्रयोग, मिश्र धातु वा टेम्पर आवश्यकता, आयामहरू, मात्रा, ड्राइङ र आवश्यक कागजातहरू पठाउनुहोस्। भॉयेज मेटलले उद्धरण दिनुभन्दा अघि आपूर्ति आवश्यकता समीक्षा गर्न सक्छ र तपाईंको सोधपुछका लागि सामग्री विनिर्देशन स्पष्ट पार्न सहयोग गर्न सक्छ।